一、测试原理
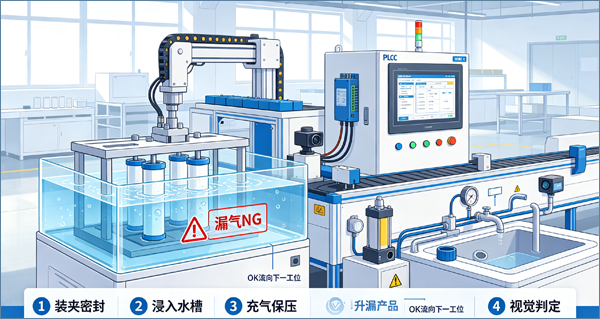
气泡法(浸水法):将滤芯内部充入规定压力压缩空气,整体浸没在清水槽内;若滤芯存在渗漏缺陷,压缩空气会从破损位置溢出,在水中形成气泡。由机器视觉相机持续采集水槽内滤芯区域图像,识别气泡,检出气泡 = 判定漏气 NG;无气泡 = OK。
适用对象:PP 棉、活性炭、RO 膜、超滤等净水器滤芯,用于检测壳体粘接处、密封圈、膜丝、端盖封胶、注塑裂纹等泄漏。
二、工艺参数设计(可按客户标准微调)
1. 充气压力:常规净水器滤芯 0.05~0.15 MPa(50~150 mbar);RO 膜 / 承压滤芯最高可至 0.2MPa,严禁超压造成滤芯破损。
2. 保压时间:充气稳压 2~5s,然后保压观测 5~10s(这段时间视觉持续拍照检测气泡)
3. 浸水深:滤芯完全浸入水面下 20~50mm,水面保持平稳,减少水面波纹干扰视觉
4. 介质:清水,可少量添加润湿剂降低表面张力,防止气泡附着不脱离
5. 环境:水槽避光,减少环境反光,避免水面光斑被误识别为气泡
6. 测试流程:滤芯装夹密封 → 下压浸入水槽 → 内部充气稳压 → 视觉开始持续采集图像识别气泡 → 保压计时结束 → 停止充气 → 抬升滤芯出水 → 输出 OK/NG 结果。
三、机械工装设计
1. 密封工装:根据滤芯接口定制堵头 + 密封圈,封闭滤芯进出口,只保留一路进气口;保证工装本身不漏气(工装先做气密性校验,避免工装漏气误判产品)
2. 升降机构:气缸带动工装 + 滤芯上下动作,完成浸入 / 抬离水槽;速度平缓,避免入水冲击产生大量扰动气泡
3. 测试水槽:透明亚克力槽;底部做排污口;槽体外侧做遮光黑框,减少杂光反光
4. 气路单元:调压阀、电磁阀、压力传感器、排气阀;压力传感器实时监控内部压力,压力不稳直接判定工装密封不良,不启动视觉检测。
四、机器视觉系统设计(核心:水中气泡识别)
n 硬件选型
1. 工业相机:全局快门黑白相机(优先黑白,对比度更高,气泡识别更稳定);分辨率 1280×960 或 200 万像素;帧率≥30fps。理由:气泡是动态微小目标,全局快门避免运动模糊;彩色相机容易受水体反光、色差干扰。
2. 镜头:低畸变定焦镜头;视场 FOU 覆盖整个滤芯浸水区域;工作距离根据机台结构确定。
3. 光源:背部平行背光(透射打光),水槽背后打背光。气泡在透射光下呈现黑色圆点 / 细线,和水体背景对比度极强,是气泡检测最优方案;不要用正面环形光,水面反光干扰巨大。
4. 安装方式:相机固定在水槽侧面,透过亚克力壁拍摄滤芯浸泡区域;亚克力板做防雾处理,防止水汽凝结在视窗形成水雾。
n 算法方案(传统视觉为主,简单场景不需要深度学习)
1. ROI 区域划定:只在滤芯本体浸水区域设置检测 ROI,屏蔽工装、水槽边缘、水面区域,减少干扰。
2. 图像预处理:灰度化、高斯模糊降噪、阈值分割;提取高亮 / 暗点气泡轮廓。
3. 动态目标差分:连续帧图像做背景差分,静态污点 / 固定光斑会被过滤,只有移动的气泡才会被提取(这一步是关键,区分固定杂质和上浮气泡)。
4. 特征筛选:设置气泡面积阈值、长宽比、运动方向(气泡向上运动)。
· 微小噪点:面积小于阈值直接过滤;
· 气泡特征:轮廓为类圆形,运动矢量向上;满足条件判定为有效泄漏气泡。
5. 判定逻辑:保压观测周期内,只要识别到≥1 个有效上浮气泡 → NG;全程无有效气泡 → OK。
6. 数据存储:保存检测图像、时间戳、产品编号、OK/NG 结果,用于质量追溯。
7. 补充:如果是微小渗漏,气泡生成速度很慢,可以延长保压时间,累计多帧图像联合判断。
五、干扰因素与防误判对策
|
干扰问题 |
解决措施 |
|
入水冲击产生大量瞬时气泡 |
入水后等待 2~5s,待水体稳定后,才启动视觉检测计时 |
|
水中悬浮杂质、灰尘 |
背景差分,过滤静止物体;定期换水清理水槽 |
|
亚克力视窗起雾 |
视窗加装气幕吹扫,或者加热除雾 |
|
水面波纹反光 |
遮光外框,ROI 避开水面;背光平行光源 |
|
工装本身漏气 |
每次测试前压力自检,压力掉超阈值直接报警,不进入视觉检测 |
六、电气与控制逻辑
1. PLC 作为主控:控制气缸升降、电磁阀充气排气、读取压力传感器信号,和视觉软件通讯。
2. 视觉软件输出信号:DI/DO 通讯,OK、NG、系统故障信号给到 PLC。
3. 人机界面 HMI:设置保压时间、压力阈值、气泡判定参数;查看历史检测记录、图片回放。
4. 报警输出:NG 产品声光报警;可外接剔除机构(人工台可只报警提示,自动化产线可自动剔除)。
七、两种方案选型对比
1. 方案 A:传统机器视觉(推荐,性价比高) 适合绝大多数滤芯气泡检测,气泡特征简单,依靠背景差分 + 轮廓提取,算法稳定,授权成本低;缺点:对于极微小气泡(微米级缓慢逸出)识别能力有限。
2. 方案 B:AI 深度学习图像识别 当现场水体浑浊、干扰极多,传统算法容易误报时使用;需要采集大量气泡 / 无气泡样本训练模型;成本更高,适合高难度复杂场景。
八、安全与注意事项
1. 压力设置不能超过滤芯承压极限,防止爆破;
2. 定期校验工装密封性,工装漏气会一直 NG;
3. 水槽电气做好防水隔离,相机、接线做好防水防潮;
4. 定期清洁水槽和观察窗,保证成像稳定。
九、可选扩展
1. 增加产品条码扫码,绑定每只滤芯检测记录;
2. 自动排水补水;
3. 多工位轮换测试,提升产能。
 地址:厦门市软件园二期观日路30号204单元
工厂地址:厦门市湖里大道76-78号长城商务大楼一楼
 咨询电话:136069 39600 (洪先生,微信同号) 135999 13439(陈先生)
 邮箱:aoi@otek.com.cn